
Máy cắt thủy lực tự động: Loại, thông số kỹ thuật và hướng dẫn lựa chọn
Sự thay đổi đó quan trọng nhất khi quá trình cắt nằm ở đầu dây chuyền sản xuất - trong chế tạo máy móc, công việc luyện kim, xưởng sản xuất kim loại tấm hàng không và các bộ phận tạo hình công nghiệp nhẹ. Câu hỏi thực tế đối với hầu hết người mua không phải là liệu tự động hóa có giúp ích gì hay không; đó là cách bố trí máy, bộ thông số kỹ thuật và gói điều khiển phù hợp với vật liệu mà họ thực sự cắt.
Máy cắt thủy lực tự động thực sự hoạt động như thế nào
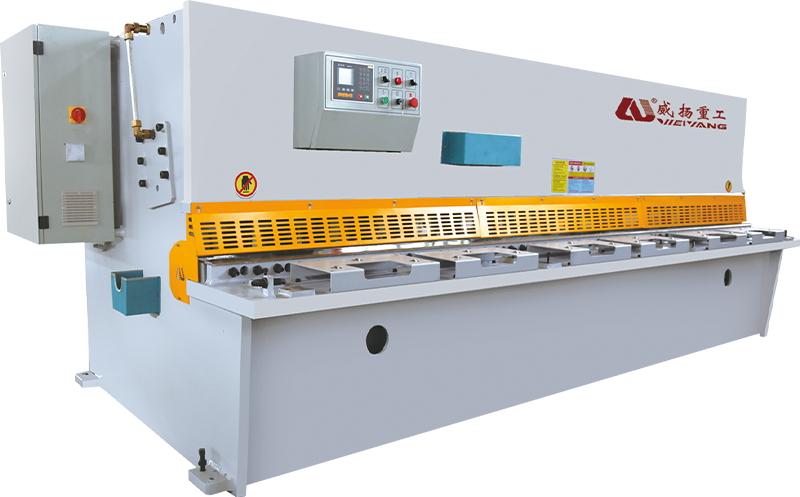
Nguyên tắc làm việc rất đơn giản. Xi lanh thủy lực đẩy dầm trên xuống và lưỡi dao gắn trên dầm đó đi qua một lưỡi cố định phía dưới, tạo ra sự tách biệt rõ ràng dọc theo đường cắt. Lực cắt đến từ áp suất dầu chứ không phải từ động lượng của bánh đà, đó là lý do tại sao lực cắt thủy lực vẫn có thể kiểm soát được ngay cả khi ở gần đáy hành trình.
Phần tự động là về kiểm soát. Bộ điều khiển CNC định vị thước đo phía sau, di chuyển dầm và điều chỉnh độ hở của lưỡi dao và góc cào từ một chương trình đã lưu trữ. Trên máy cắt thủ công, mỗi thao tác này là một nhiệm vụ thiết lập riêng biệt. Trên máy tự động, người vận hành chọn chương trình và máy sẽ tự chuẩn bị. Hệ thống thủy lực đáng được quan tâm nhiều như lưỡi dao, bởi vì hoạt động kỹ thuật của hệ thống thủy lực trong máy cắt CNC ảnh hưởng trực tiếp đến tốc độ chu kỳ, chất lượng cắt và độ tin cậy lâu dài.
Chém hoặc Chém: Chọn bố cục trước
Máy cắt thủy lực tự động được chế tạo dựa trên hai cách bố trí cơ khí chính và chúng không thể thay thế cho nhau. Mỗi bố cục phù hợp với một hồ sơ sản xuất khác nhau.
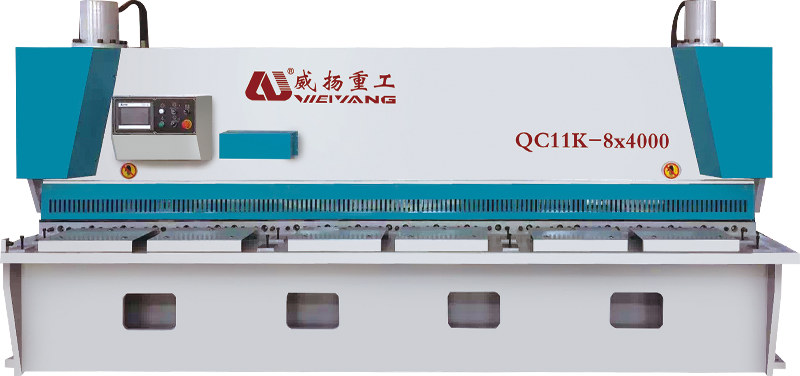
- Kéo chém (cổng) di chuyển lưỡi trên thẳng xuống, song song với lưỡi dưới. Khung cứng chống lại sự lệch, đường lưỡi dao luôn vuông góc và máy giữ độ chính xác cạnh tốt hơn trên tấm nặng. Chọn cách bố trí này khi vật liệu thông thường của bạn có chiều dài trên 10 mm hoặc khi các cạnh cắt thẳng, vuông là một yêu cầu khó.
- Kéo cắt chùm tia xoay lưỡi dao phía trên quanh trục, giúp giảm lực cắt cần thiết và đơn giản hóa khung. Chúng nhẹ hơn và nhỏ gọn hơn, đồng thời hoạt động rất tốt từ thép nhẹ 0,5 mm đến khoảng 8–10 mm - phạm vi cắt phổ biến nhất trong chế tạo nói chung.
Một nguyên tắc nhỏ hữu ích: nếu hầu hết công việc của bạn dưới 8 mm, máy chùm tia thường mang lại sự cân bằng tốt nhất về giá cả, tốc độ và diện tích nhà xưởng. Nếu bạn thường xuyên cắt từ 10 mm trở lên, thiết kế cổng cứng hơn sẽ khiến chi phí đầu tư cao hơn.
Sáu thông số kỹ thuật quyết định hiệu suất của máy
Một tập tài liệu liệt kê nhiều con số. Sáu trong số đó cho bạn biết liệu máy cắt có phù hợp với công việc bạn thực sự cắt hay không.
| Đặc điểm kỹ thuật | Phạm vi điển hình | Tác động sản xuất |
|---|---|---|
| Độ dày cắt tối đa | 4–25 mm (thép nhẹ) | Xác định kích thước khung, công suất bơm và phạm vi khe hở lưỡi cắt |
| Chiều dài cắt | 2.500–6.000 mm | Xác định trang tính lớn nhất bạn có thể xử lý trong một lần |
| Hành trình đo ngược và độ chính xác | 500–800 mm; ± 0,05–0,1 mm | Kiểm soát độ lặp lại kích thước giữa các lô |
| Góc cào | 0,5°–2,5° | Độ nghiêng thấp hơn làm giảm sự biến dạng của bộ phận; cào cao hơn cắt tấm dày hơn |
| Điều chỉnh khe hở lưỡi | CNC-tự động (khoảng 5–10% độ dày tấm) | Cải thiện chất lượng cạnh và kéo dài tuổi thọ của lưỡi cắt |
| Tốc độ cắt | 6–18 nhịp mỗi phút | Đặt tốc độ của các đường cắt hàng loạt |
Các mối quan hệ quan trọng hơn những con số. Độ dày cắt dẫn đến chi phí khung và thủy lực. Góc cào và độ hở của lưỡi dao là hai cài đặt biến đường cắt trung bình thành đường cắt sạch. Độ chính xác của thước đo phía sau quyết định xem các bộ phận đã hoàn thiện có bị lệch ra ngoài trong một lô dài hay không. Một cỗ máy đạt điểm cao ở ba cặp này - sức mạnh, hình học, định vị - là cỗ máy sẽ vẫn tồn tại trên sàn sau mười lăm năm nữa.
Người mua có kinh nghiệm kiểm tra gì trước khi ký
Một chiếc máy có thể trông thuyết phục tại phòng trưng bày nhưng vẫn gây thất vọng sau sáu tuần hoạt động hai ca. Người mua có kinh nghiệm nhìn qua lớp sơn và kiểm tra bốn khu vực.
- Độ cứng của khung. Khung bị lệch khi lưỡi tác dụng lực dọc theo chiều dài cắt. Khung hàn với các tấm bên dày và khả năng giảm ứng suất thích hợp giúp giữ độ lệch đủ thấp để lưỡi dao vẫn song song với giường. Khung nhẹ biểu hiện bằng độ song song kém và lưỡi dao bị mòn sớm.
- Các bộ phận thủy lực và làm mát. Máy bơm, van và vòng đệm xi lanh xác định cơ bắp của máy. Để vận hành liên tục, việc làm mát dầu thủy lực không phải là tùy chọn; dầu nóng làm thay đổi trạng thái cắt và làm tăng tốc độ mài mòn của phốt.
- Bộ điều khiển và lập trình CNC. Bộ điều khiển phải lưu trữ các chương trình vật liệu và làm cho chúng dễ dàng truy cập. Thử nghiệm thực tế: người vận hành có thể thiết lập lô mới mà không cần mở sổ tay không?
- Vật liệu lưỡi và cơ chế khe hở lưỡi. Chất lượng thép lưỡi được thể hiện qua các lần mài. Việc điều chỉnh khe hở lưỡi CNC giữ khoảng hở ở tỷ lệ phần trăm chính xác của độ dày tấm, điều này ảnh hưởng trực tiếp nhất đến sự hình thành gờ và chất lượng cạnh.
Việc định vị, điều chỉnh và xác nhận thường mất vài phút giữa các lần cắt. Trên máy cắt thủy lực tự động, họ chỉ mất vài giây — và đó chính là nguồn gốc của việc tăng năng suất thực sự.
An toàn và hỗ trợ hoàn thành danh sách. Bảo vệ tuân thủ CE, rèm chắn sáng, hệ thống dừng khẩn cấp và vận hành thử bởi các kỹ thuật viên được đào tạo không phải là phụ kiện. Một máy cắt tạo ra lực đủ để cắt xuyên qua thép dày trong vòng chưa đầy một giây; nó xứng đáng được tôn trọng vào ngày lắp đặt cũng như trên sàn sản xuất.
Nơi cắt tự động trả lại tiền nhanh nhất
Hoàn vốn nhanh nhất ở những cửa hàng cắt cùng loại vật liệu theo lô lặp đi lặp lại. trong chế tạo máy móc , ví dụ, máy cắt đưa phôi vào các trạm uốn, hàn và hoàn thiện; khi một ô trống bị sai, mọi trạm xuôi dòng đều phải trả giá cho lỗi đó. Định vị tự động sẽ loại bỏ nguồn lỗi phổ biến nhất - thiết lập thủ công giữa các lô.
Logic tương tự được áp dụng trong các nhà máy luyện kim và bộ phận kim loại tấm hàng không, nơi chất lượng cạnh và tính nhất quán về kích thước là những yêu cầu rõ ràng. Trong ngành công nghiệp nhẹ — giá đỡ, bảng điều khiển, vỏ bọc — lợi ích được thể hiện dưới dạng sản lượng mỗi ca.
Nếu định vị tự động tiết kiệm được 15 đến 20 giây cho mỗi lần cắt, thì một dây chuyền cắt 200 phôi mỗi ngày sẽ tiết kiệm được hơn một giờ cho người vận hành. Ở hai ca, đó là công suất bổ sung mỗi ngày.
Tiết kiệm vật liệu cũng xuất hiện. Khe hở lưỡi cắt được thiết lập chính xác cho độ dày vật liệu sẽ tạo ra cạnh không có gờ, nghĩa là ít đường mài hơn, ít bộ phận bị loại bỏ hơn và lưỡi dao giữ được độ sắc lâu hơn. Những khoản tiết kiệm này nhỏ hơn tiết kiệm lao động, nhưng chúng tích lũy trên mỗi lần cắt mà máy thực hiện.
Giữ cho máy cắt tự động chính xác trong thời gian dài
Máy cắt thủy lực tự động không phải là máy không cần bảo trì; nó là một cỗ máy có lịch trình bảo trì dễ dàng hơn. Ba thói quen bảo vệ khoản đầu tư.
- Kiểm tra khe hở lưỡi dao bất cứ khi nào bạn thay đổi độ dày vật liệu. Khoảng hở chính xác là khoảng 5 đến 10 phần trăm độ dày tấm; khe hở quá lớn sẽ tạo ra mép cuộn và gờ nặng.
- Giữ dầu thủy lực ở mức, nhiệt độ và độ sạch phù hợp. Dầu bị nhiễm bẩn là nguyên nhân phổ biến nhất khiến dầm chuyển động chậm và lực cắt không đồng đều.
- Hiệu chỉnh thước đo phía sau đều đặn. Ngay cả một sai lệch nhỏ cũng biến thông số kỹ thuật ±0,1 mm thành một máy phát điện làm lại.
Lưỡi dao rách thay vì cắt, mép cuộn và độ ồn tăng lên. Nếu không được sửa chữa, lưỡi dao sẽ phát triển các vi chip và cơ cấu khe hở mòn không đều.
Và một quy tắc không bao giờ thay đổi: giữ tay tránh xa khu vực cắt. Người vận hành không phải là một phần của chu trình máy - đó là toàn bộ mục đích của tự động hóa.
Ngay cả một chiếc máy cắt thủy lực nhỏ cũng tạo ra lực cắt hàng chục tấn. Rèm sáng, điều khiển bằng hai tay và bộ phận bảo vệ cơ học được lắp đặt vì một lý do: chúng là những thứ duy nhất nhanh hơn chùm tia.
Đưa ra quyết định phù hợp với tầng của bạn
Máy cắt thủy lực tự động giành được vị trí của mình khi thông lượng, độ lặp lại và tính độc lập của người vận hành quan trọng hơn mức giá mua nhỏ nhất có thể. Bắt đầu với cách bố trí - dầm xoay cho tấm trung bình, cắt cổng cho tấm nặng hơn. Xác minh sáu thông số kỹ thuật dựa trên phạm vi vật liệu bạn thực sự xử lý. Kiểm tra khung, hệ thống thủy lực, bộ điều khiển và cơ cấu lưỡi cắt một cách cẩn thận giống như khi bạn kiểm tra phanh ép hoặc máy cắt laser. Và coi an toàn là một phần của thiết kế máy chứ không phải là chi phí bổ sung.
Nếu cửa hàng của bạn cắt hơn vài chục phôi mỗi ngày và lặp lại cùng một nhóm chi tiết, thì tự động hóa không phải là điều xa xỉ. Chọn máy có dung sai phù hợp cho toàn bộ lô — chênh lệch về chi phí máy thường được hoàn trả theo tuổi thọ của lưỡi cắt và các bộ phận bị loại bỏ trong năm đầu tiên.
Sản phẩm liên quan
-
 +86-13813747229
-
 [email protected]
-
 Số 22 Đại lộ Hải Phòng, Thị trấn Thành Đông, Thành phố Hải An, Tỉnh Giang Tô, Trung Quốc.
Bản quyền © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Mọi quyền được bảo lưu.
